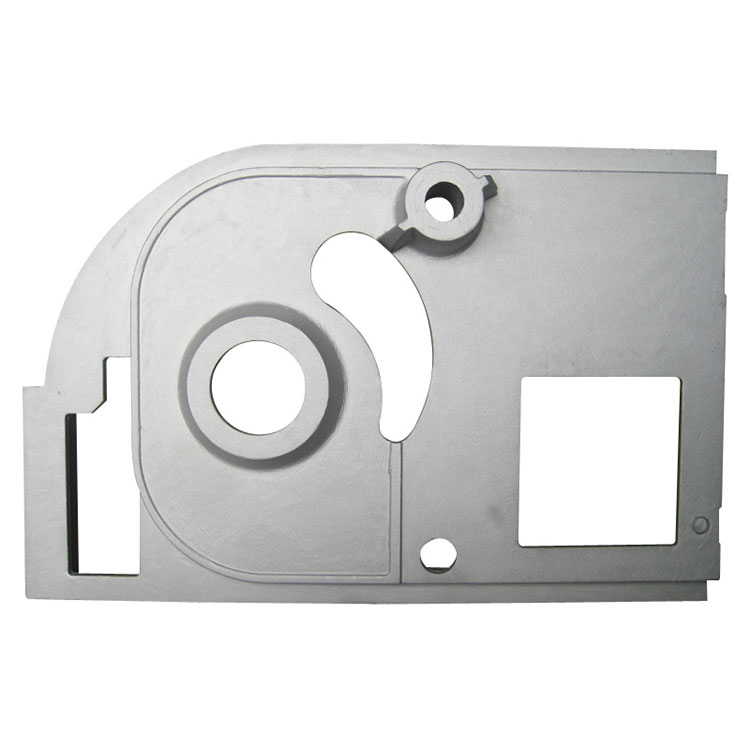
به عنوان یک تولید کننده با تجربه ریخته گری آلومینیوم،شوکسینگفراهم می کندریخته گری فشار کمراه حل هایی برای کاربردهای صنعتی که نیاز به پر کردن فلز کنترل شده، کیفیت ثابت و عملکرد مکانیکی قابل اعتماد دارند. درک این فرآیند به مهندسان و تیمهای خرید کمک میکند تا روش ساخت مناسب را برای قطعات مورد نیاز انتخاب کنند.
ریخته گری فشار پایین یک فرآیند شکل دهی فلز است که از فشار گاز کنترل شده برای فشار دادن آلیاژ آلومینیوم مذاب از یک کوره نگهدارنده مهر و موم شده به یک قالب دائمی استفاده می کند. برخلاف ریختهگری گرانشی، این روش پر کردن کنترل شده از پایین به بالا و تغذیه مداوم تحت فشار را در طول انجماد امکانپذیر میسازد. این ویژگی ها به کاهش تلاطم، به حداقل رساندن برخی از عیوب ریخته گری، بهبود استفاده از مواد و پشتیبانی از تولید قطعات با خواص مکانیکی ثابت کمک می کند. کاربردهای رایج شامل چرخ های خودرو، سرسیلندر، اجزای موتور، پروانه ها و قطعات صنعتی است. این راهنما نحوه عملکرد فرآیند، مزایا و محدودیتهای آن، انتخاب مواد، کنترل کیفیت و عواملی را که خریداران باید هنگام انتخاب تامینکننده ریختهگری در نظر بگیرند، توضیح میدهد.
2. فرآیند تولید چگونه کار می کند؟
4. کدام صنایع از ریخته گری فشار پایین استفاده می کنند؟
6. چگونه با سایر روش های ریخته گری مقایسه می شود؟
7. چه چیزی کیفیت ریخته گری را تعیین می کند؟
8. چگونه باید یک تامین کننده ریخته گری را انتخاب کنید؟
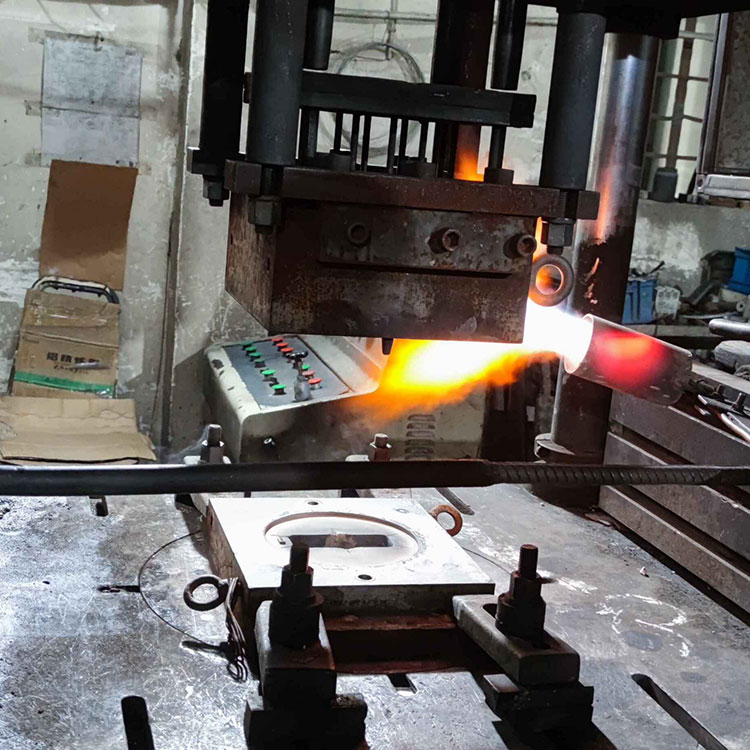
ریختهگری با فشار پایین، که معمولاً به اختصار LPDC نامیده میشود، یک روش ریختهگری دائمی در قالب است که در آن فشار گاز نسبتاً کم، فلز را از طریق یک لوله بالابر و داخل حفره قالب به سمت بالا مذاب میکند. فلز به صورت کنترل شده حفره را پر می کند و در حین انجماد تحت فشار باقی می ماند.
آلیاژهای آلومینیوم به طور گسترده در این فرآیند مورد استفاده قرار می گیرند زیرا ترکیب مفیدی از وزن کم، مقاومت در برابر خوردگی، هدایت حرارتی و استحکام مکانیکی را ارائه می دهند. این فرآیند به ویژه برای اجزایی که نیاز به یکپارچگی ساختاری و کیفیت تولید قابل تکرار دارند مناسب است.
بر خلاف ریخته گری گرانشی معمولی، که در درجه اول به گرانش برای انتقال فلز مذاب به داخل قالب متکی است، LPDC کنترل فعالی را بر فرآیند پر کردن فراهم می کند. در مقایسه با ریخته گری فشار بالا، معمولاً از سرعت پر کردن کندتر و فشار تزریق کمتر استفاده می کند.
با توجه به اطلاعات ریخته گری فشار پایین Xuxing، کنترل دمای فلز، دمای قالب، سرعت پر شدن و زمان نگهداری فشار برای به دست آوردن ریخته گری آلومینیومی سالم ضروری است.
فرآیند ریخته گری فشار کم شامل چندین مرحله هماهنگ است. هر مرحله بر چگالی، دقت ابعادی، وضعیت سطح و خواص مکانیکی قطعه نهایی تأثیر می گذارد.
آلیاژ آلومینیوم ذوب می شود و به دمای مناسب می رسد. اپراتورها باید تمیزی و درجه حرارت مذاب را برای کاهش خطر ورود اکسید، تخلخل مرتبط با هیدروژن و انجماد زودرس مدیریت کنند.
فلز مذاب در یک کوره مهر و موم شده در زیر قالب نگهداری می شود. فشار کنترل شده گاز که معمولاً توسط هوای فشرده یا یک سیستم گاز بی اثر مناسب تامین می شود، فلز را از طریق یک لوله بالابر به داخل حفره قالب به سمت بالا هل می دهد.
پر کردن از پایین به کاهش تلاطم ناشی از ریختن کنترل نشده کمک می کند. مشخصات فشار واقعی به آلیاژ، هندسه قالب، ارتفاع بالابر و الزامات اجزا بستگی دارد.
پس از پر شدن حفره قالب، فشار برای کمک به تغذیه فلز مایع به مناطقی که هنوز در حال انجماد هستند حفظ می شود. زمان بندی فشار مناسب از انجماد جهت پشتیبانی می کند و می تواند عیوب مربوط به انقباض را کاهش دهد.
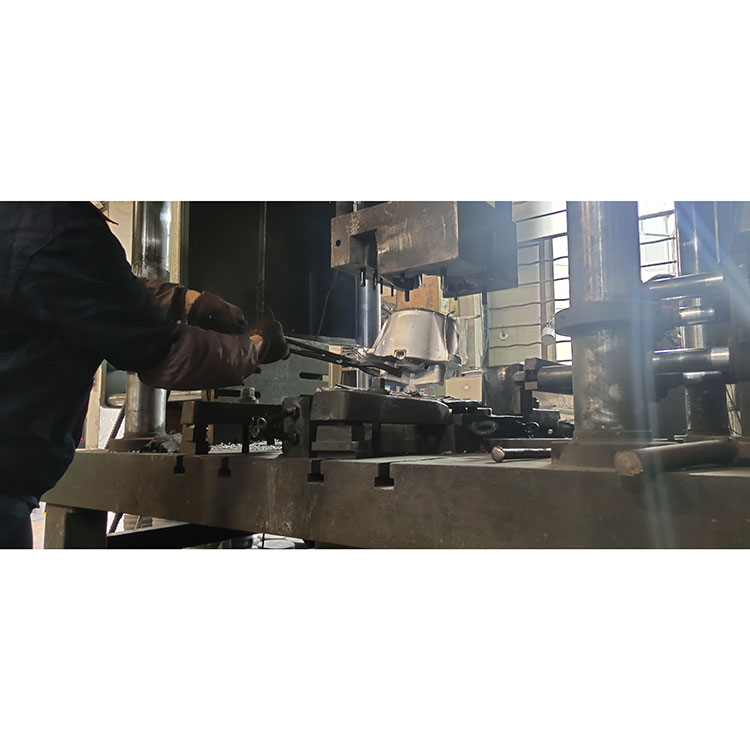
هنگامی که قالب به اندازه کافی جامد شد، فشار آزاد شده و قالب باز می شود. جزء برداشته می شود و هر گونه اصلاح، عملیات حرارتی، ماشین کاری یا تکمیل سطح لازم انجام می شود.
روش های بازرسی با توجه به عملکرد قطعه و الزامات نقشه انتخاب می شوند. اندازه گیری ابعاد، بازرسی بصری، آزمایش مکانیکی و معاینه رادیوگرافی ممکن است در صورت لزوم استفاده شود.
LPDC به دلیل تعادل کنترل جریان فلز، یکپارچگی ریخته گری و راندمان تولید ارزش دارد. مزایای اصلی آن شامل موارد زیر است.
این مزایا به صورت خودکار نیستند. تمیزی آلیاژ، طراحی قالب، مدیریت دما، شرایط خنک کننده و نظارت بر فرآیند باید همه برای دستیابی به نتایج مورد نیاز کنترل شوند.
ریخته گری فشار پایین به طور گسترده برای قطعات آلومینیومی استفاده می شود که در آن استحکام، ثبات ابعادی و کیفیت داخلی قابل اعتماد مهم است.
کاربردهای معمولی شامل چرخ های آلومینیومی، سر سیلندر، اجزای موتور، قطعات تعلیق و اجزای ساختاری انتخاب شده است. این قطعات ممکن است به ترکیبی از کاهش وزن، مقاومت در برابر خستگی و عملکرد قابل اعتماد تحت بارگذاری مکرر نیاز داشته باشند.
سازندگان تجهیزات صنعتی از محفظه های آلومینیومی ریخته گری، پروانه ها و سایر اجزایی استفاده می کنند که از پرکردن کنترل شده و تولید نزدیک به شبکه سود می برند. بسته به طرح، ریختهگری میتواند ماشینکاری مورد نیاز را در مقایسه با ساخت یک قطعه کاملاً از استوک جامد کاهش دهد.
اجزای پمپ، پروانه ها و قطعات مرتبط ممکن است زمانی از این فرآیند سود ببرند که هندسه و آلیاژ مورد نیاز آنها مناسب باشد. ماشینکاری اضافی و آزمایش فشار یا نشت ممکن است برای قطعاتی که در معرض سیالات یا فشار کاری قرار دارند لازم باشد.
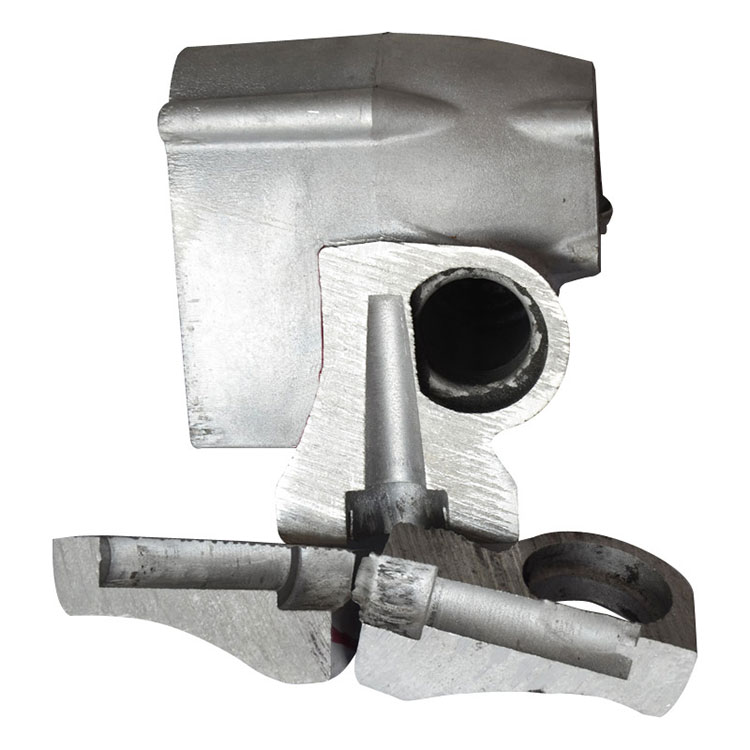
ریخته گری های پیچیده با گذرگاه های داخلی ممکن است با استفاده از هسته های ماسه ای مناسب یا سایر سیستم های هسته تولید شوند. این ویژگیها به مهندسان اجازه میدهد هندسههایی ایجاد کنند که ساخت آنها به تنهایی از طریق ماشینکاری دشوار یا پرهزینه باشد.
آلیاژهای آلومینیوم از رایج ترین مواد مورد استفاده برای LPDC هستند. درجه مناسب به نیازهای استحکام، شکل پذیری، مقاومت در برابر خوردگی، نیازهای عملیات حرارتی و محیط عملیاتی قطعه بستگی دارد.
| مواد یا آلیاژ | خصوصیات معمولی | برنامه های کاربردی بالقوه |
|---|---|---|
| آلیاژ آلومینیوم A356 | ریخته گری خوب، مقاومت در برابر خوردگی و پتانسیل عملیات حرارتی | چرخهای خودرو، اجزای ساختاری و قطعات انتخابی ماشینآلات |
| آلیاژهای آلومینیوم Al-Si-Mg | ترکیبی مفید از استحکام، قابلیت ریخته گری و پاسخ عملیات حرارتی | اجزای مهندسی که نیاز به عملکرد مکانیکی دارند |
| سایر آلیاژهای آلومینیومی مناسب | خواص با توجه به ترکیب و شرایط پردازش متفاوت است | ریخته گری سفارشی برای نیازهای خدمات خاص طراحی شده است |
A356 اغلب برای کاربردهایی در نظر گرفته می شود که به تعادل مقاومت و شکل پذیری نیاز دارند. با این حال، تعیین آلیاژ به تنهایی خواص نهایی را تضمین نمی کند. ترکیب شیمیایی، شرایط ریختهگری، عملیات حرارتی و نتایج بازرسی همگی بر عملکرد تأثیر میگذارند.
قبل از تولید، خریداران باید مشخصات دقیق آلیاژ، استانداردهای مواد قابل اجرا، خواص مکانیکی مورد نیاز و هرگونه عملیات پس از ریخته گری را با سازنده تایید کنند.
فن آوری های مختلف ریخته گری در خدمت اهداف تولید متفاوت است. بهترین انتخاب به هندسه اجزا، تقاضای سالانه، نیازهای مواد، سرمایه گذاری ابزار و سطوح نقص قابل قبول بستگی دارد.
| عامل مقایسه | ریخته گری فشار کم | ریخته گری فشار بالا | ریخته گری گرانشی |
|---|---|---|---|
| پر کردن فلز | فشار کنترل شده از پایین | تزریق با سرعت بالا تحت فشار بالا | در درجه اول توسط گرانش هدایت می شود |
| نقاط قوت معمولی | پر کردن کنترل شده و پتانسیل برای ریخته گری سازه های صدا | سرعت تولید بالا و اشکال پیچیده دیواره نازک | فرآیند نسبتا ساده و ترتیب ابزار |
| سرعت تولید | به طور کلی متوسط تا کند | به طور کلی سریع | به طور کلی متوسط |
| استفاده از مواد | بسته به طراحی قالب اغلب مطلوب است | به طراحی دونده و شیوه های بازیافت بستگی دارد | به طراحی دروازه و تغذیه بستگی دارد |
| عملیات حرارتی | برای آلیاژهای مناسب و ریخته گری صدا امکان پذیر است | محدود به تخلخل و شرایط فرآیند برای برخی از کاربردها | برای آلیاژهای مناسب و کیفیت ریخته گری امکان پذیر است |
| برنامه های کاربردی معمولی | چرخ ها و قطعات آلومینیومی ساختاری | محفظه ها، براکت ها و قطعات با حجم بالا | قطعات آلومینیومی عمومی و قطعات صنعتی |
LPDC به طور خودکار بر هر جایگزین برتری ندارد. زمانی که تولید سریع و دیواره های نازک اولویت دارند، ریخته گری فشار بالا ممکن است ترجیح داده شود. ریخته گری گرانشی ممکن است مسیر ساده تری را برای اجزای مناسب ارائه دهد. مهندسان باید به جای انتخاب یک فرآیند بر اساس یک پارامتر، الزامات کامل تولید را با هم مقایسه کنند.
برای ارزیابی بیشتر، منابع تولید ریختهگری آلومینیوم Xuxing را ببینید و مناسب بودن محلولهای ریختهگری قالب دائمی را برای کاربرد مورد نظر بررسی کنید.
ریخته گری فشار پایین قابل اعتماد به تعامل خواص مواد، طراحی ابزار، مدیریت حرارتی و کنترل های تولید بستگی دارد. عوامل متعددی سزاوار توجه ویژه هستند.
برای اجزای حیاتی، یک طرح کیفیت ممکن است شامل گزارشهای ابعادی، تست سختی یا کشش، بررسی متالوگرافی و بازرسی اشعه ایکس باشد. هر قسمتی به هر تستی نیاز ندارد. طرح بازرسی باید منعکس کننده نقشه، شرایط خدمات و مشخصات مشتری باشد.
انتخاب تامین کننده بیش از مقایسه قیمت اولیه است. خریداران باید بررسی کنند که آیا سازنده می تواند به طور مداوم قطعاتی را تولید کند که مشخصات فنی و تجاری مورد نیاز را برآورده کند.
شوکسینگ که با نام Ningbo Yinzhou Xuxing Machinery Co. Ltd. نیز شناخته می شود، قابلیت های تولید خود را در قالب ریخته گری فشار کم آلیاژ آلومینیوم، ریخته گری فشار گرانشی، ریخته گری فشار بالا و ریخته گری آلیاژ روی توصیف می کند. این شرکت بیش از 17 سال تجربه تولید و ظرفیت تولید بیش از 500 قطعه در روز را گزارش می دهد. خریداران باید ظرفیت فعلی، محدوده فنی و الزامات خاص پروژه را مستقیماً با شرکت تأیید کنند.
برای تهیه یک قیمت دقیق، نقشههای دو بعدی یا مدلهای سه بعدی، الزامات آلیاژ، تقاضای سالانه، مشخصات تحمل، انتظارات پرداخت سطح، و هرگونه نیاز به آزمایش یا گواهی را در اختیار تامینکننده قرار دهید.
هدف اصلی تولید اجزای فلزی با پر کردن قالب دائمی با آلیاژ مذاب تحت فشار کنترل شده گاز است. این روش می تواند پایداری پر شدن را بهبود بخشد، عیوب ریخته گری خاص را کاهش دهد و از تولید قطعات آلومینیومی با خواص مکانیکی ثابت پشتیبانی کند.
بله. ریخته گری فشار پایین به طور گسترده برای تولید چرخ های آلومینیومی استفاده می شود زیرا پر کردن کنترل شده و تغذیه فشار می تواند از یکپارچگی ساختاری و عملکرد خستگی پشتیبانی کند. تناسب نهایی به آلیاژ، طراحی چرخ، عملیات حرارتی و آزمایش اعتبار بستگی دارد.
ریخته گری فشار پایین از فشار گاز نسبتاً کم برای انتقال فلز مذاب به داخل قالب، معمولاً از زیر، استفاده می کند. ریخته گری فشار بالا فلز را به سرعت در فشار بسیار بالاتر تزریق می کند. LPDC اغلب برای یکپارچگی ساختاری و آلیاژهای قابل عملیات حرارتی انتخاب می شود، در حالی که HPDC اغلب برای نرخ تولید بالا و قطعات با دیواره نازک پیچیده انتخاب می شود.
بله، آلیاژهای آلومینیوم انتخاب شده می توانند تحت عملیات حرارتی، از جمله عملیات T6 قرار گیرند، اگر کیفیت ریخته گری و ترکیب آلیاژ مناسب باشد. سازنده باید فرآیند، پارامترهای تصفیه و خواص مکانیکی نهایی را در برابر مشخصات پروژه بررسی کند.
عوامل اصلی هزینه عبارتند از: اندازه و پیچیدگی اجزا، انتخاب آلیاژ، طراحی ابزار، مقدار سفارش سالانه، زمان چرخه تولید، ماشینکاری، عملیات حرارتی، بازرسی، و الزامات تکمیلی. ارائه مشخصات فنی کامل به تامین کنندگان کمک می کند تا یک نقل قول قابل اعتمادتر تهیه کنند.
ترسیم جزء یا مدل سه بعدی، درجه مواد، حجم تخمینی سالانه، ابعاد بحرانی، نیازهای سطح، نیازهای عملیات حرارتی و معیارهای بازرسی را ارائه دهید. اگر قطعه از نظر ایمنی حیاتی است یا باید در برابر فشار یا بارگذاری خستگی مقاومت کند، الزامات عملکرد مربوطه را به وضوح بیان کنید.
ریختهگری فشار کم به تولیدکنندگان روشی عملی برای تولید قطعات آلومینیومی با پر کردن فلزی کنترلشده، استفاده خوب از مواد و پتانسیل عملکرد مکانیکی قابل اعتماد ارائه میدهد. اثربخشی آن به انتخاب آلیاژ مناسب، بهینه سازی پروفیل قالب و فشار، کنترل انجماد و اعمال روش های بازرسی مناسب بستگی دارد. برای خودرو، ماشینآلات صنعتی و سایر کاربردهای سخت، ارزیابی کل فرآیند تولید برای دستیابی به کیفیت ثابت و هزینههای تولید رقابتی ضروری است.
اگر به دنبال ریختهگریهای آلومینیومی سفارشی هستید یا فرآیندهای ریختهگری را برای یک پروژه جدید مقایسه میکنید، Xuxing میتواند به شما در کشف گزینههای تولید مناسب کمک کند. نقشه ها، مواد مورد نیاز، مقادیر هدف و مشخصات کیفی خود را برای بحث در مورد مراحل بعدی به اشتراک بگذارید.با ما تماس بگیریدامروز برای درخواست قیمت و کسب اطلاعات بیشتر در مورد راه حل های ریخته گری فشار پایین متناسب با کاربرد شما.